جستجو

لوله فولادی زنگ نزن آستنیتی TP304L با محلول آنیل شده معمولاً نفوذپذیری مغناطیسی نسبی زیر 1.05 را نشان می دهد. این عدد واحد خانواده آستنیتی را از گریدهای مارتنزیتی یا دوبلکس جدا می کند و به کارخانه ها کمک می کند تا کنترل های فرآیند خود را تنظیم کنند. در عمل، خریداران همچنین باید ترکیب شیمیایی، خواص مکانیکی، سوابق عملیات حرارتی و تحمل ابعاد را تأیید کنند. راهنمای زیر به لوله فولادی ضد زنگ آستنیتی از دیدگاه سازنده نگاه می کند: چه چیزی در طول تولید تغییر می کند، چه چیزی می توانید از هر درجه انتظار داشته باشید، و چه چیزی باید در یک سفارش نوشته شود.
چه چیزی یک لوله فولادی ضد زنگ آستنیتی را تعریف می کند
یک لوله فولادی ضد زنگ آستنیتی با فاز آستنیت در دمای اتاق تعریف می شود. به جای یک شبکه فریت مکعبی بدنه، این ماده ساختار مکعبی وجه محور را حفظ می کند. این ساختار مسئول ترکیبی از شکل پذیری، چقرمگی ضربه، جوش پذیری و رفتار غیر مغناطیسی است که باعث می شود لوله های آستنیتی برای سیستم های فشار، خطوط برودتی، مبدل های حرارتی و تجهیزات پردازش مواد غذایی مناسب باشند.
پایداری آستنیت به تعادل عناصر آلیاژی بستگی دارد. کروم، مولیبدن و سیلیکون تمایل به تقویت فریت دارند. نیکل، منگنز، کربن و نیتروژن باعث افزایش آستنیت می شود. آسیاب باید این تعادل را نه تنها در شیمی نهایی بلکه در حین کار گرم و بازپخت نهایی نیز کنترل کند، زیرا تبدیل جزئی می تواند خواص مکانیکی و عملکرد خوردگی را تغییر دهد.
| عنصر | سهم اصلی |
|---|---|
| کروم | لایه اکسید غیرفعال را تشکیل می دهد و در برابر محیط اکسید کننده و اکسیداسیون در دمای بالا مقاومت می کند. |
| نیکل | ساختار آستنیتی را تثبیت می کند، شکل پذیری، چقرمگی و مقاومت در برابر خوردگی تنش کلریدی را در بسیاری از شرایط خدمات بهبود می بخشد. |
| مولیبدن | مقاومت در برابر خوردگی حفره ای و شکافی به ویژه در سیالات حاوی کلرید را افزایش می دهد. |
| تیتانیوم | برای جلوگیری از بارش کاربید کروم در گریدهای تثبیت شده مانند TP321 و TP321H با کربن ترکیب می شود. |
| نیوبیم | با کربن در گریدهای تثبیت شده مانند TP347 و TP347H ترکیب می شود و خطر حساسیت پس از جوشکاری را کاهش می دهد. |
| نیتروژن | استحکام مقاومت را افزایش می دهد و مقاومت در برابر خوردگی موضعی را بدون کاهش شکل پذیری بهبود می بخشد. |
| منگنز | ثبات آستنیت و کارایی گرم را در هنگام تبدیل بیلت و نورد لوله بهبود می بخشد. |
از نقطه نظر تولید، ساختار آستنیتی نیز کار سرد را موثرتر می کند. نورد سرد و کشش سرد می توانند استحکام تسلیم را به میزان قابل توجهی افزایش دهند، اما ازدیاد طول را نیز کاهش می دهند. به همین دلیل است که یک لوله فولادی زنگ نزن آستنیتی تمام شده معمولاً باید در شرایط آنیل شده با محلول عرضه شود، مگر اینکه سفارش به طور خاص مستلزم یک مزاج سرد با محدودیت های مکانیکی مشخص باشد.
درجات و ترکیب شیمیایی لوله فولادی ضد زنگ آستنیتی رایج
بیشتر مشخصات پروژه با درجه ای مانند TP304، TP304L، TP316 لیتر، TP321 یا TP310S شروع می شود. درجه ترکیب اسمی را مشخص می کند، اما چالش واقعی تولید این است که آن ترکیب را در محدوده های محدود نگه دارید و در عین حال سطح لوله صدا را حفظ کنید. تفاوت های جزئی در کربن، کروم، نیکل و مولیبدن می تواند محدوده دمای سرویس، مقاومت در برابر خوردگی و پاسخ به جوشکاری را تغییر دهد.
| درجه | C % | % Cr | % نیکل | ماه % | عنصر تثبیت کننده |
|---|---|---|---|---|---|
| TP304 | حداکثر 0.08 | 18.0 تا 20.0 | 8.0 تا 10.5 | -- | -- |
| TP304L | حداکثر 0.03 | 18.0 تا 20.0 | 8.0 تا 12.0 | -- | -- |
| TP304H | 0.04 تا 0.10 | 18.0 تا 20.0 | 8.0 تا 10.5 | -- | -- |
| TP310S | حداکثر 0.08 | 24.0 تا 26.0 | 19.0 تا 22.0 | -- | -- |
| TP316 | حداکثر 0.08 | 16.0 تا 18.0 | 10.0 تا 14.0 | 2.0 تا 3.0 | -- |
| TP316L | حداکثر 0.03 | 16.0 تا 18.0 | 10.0 تا 14.0 | 2.0 تا 3.0 | -- |
| TP316Ti | حداکثر 0.08 | 16.0 تا 18.0 | 10.0 تا 14.0 | 2.0 تا 3.0 | تیتانیوم |
| TP321 | حداکثر 0.08 | 17.0 تا 19.0 | 9.0 تا 12.0 | -- | تیتانیوم |
| TP321H | 0.04 تا 0.10 | 17.0 تا 19.0 | 9.0 تا 12.0 | -- | تیتانیوم |
| TP347H | 0.04 تا 0.10 | 17.0 تا 19.0 | 9.0 تا 13.0 | -- | نیوبیم |
| TP317 لیتر | حداکثر 0.03 | 18.0 تا 20.0 | 11.0 تا 15.0 | 3.0 تا 4.0 | -- |
| 904 لیتر | حداکثر 0.02 | 19.0 تا 23.0 | 23.0 تا 28.0 | 4.0 تا 5.0 | -- |
| S31254 | حداکثر 0.02 | 19.5 تا 20.5 | 17.5 تا 18.5 | 6.0 تا 6.5 | نیتروژن |
برای یک گروه مهندسی، تفاوت عملی بین این نمرات فقط در شماره نوع نیست. گریدهای کم کربن خطر رسوب کاربید کروم را در حین جوشکاری کاهش می دهند. گریدهای تثبیت شده همین کار را از طریق افزودن تیتانیوم یا نیوبیم انجام می دهند. گریدهای کربن بالا قدرت خزش را در سرویس با دمای بالا بهبود می بخشند، حتی اگر نسبت به حساسیت در محدوده 425 تا 850 درجه سانتیگراد حساس تر باشند.
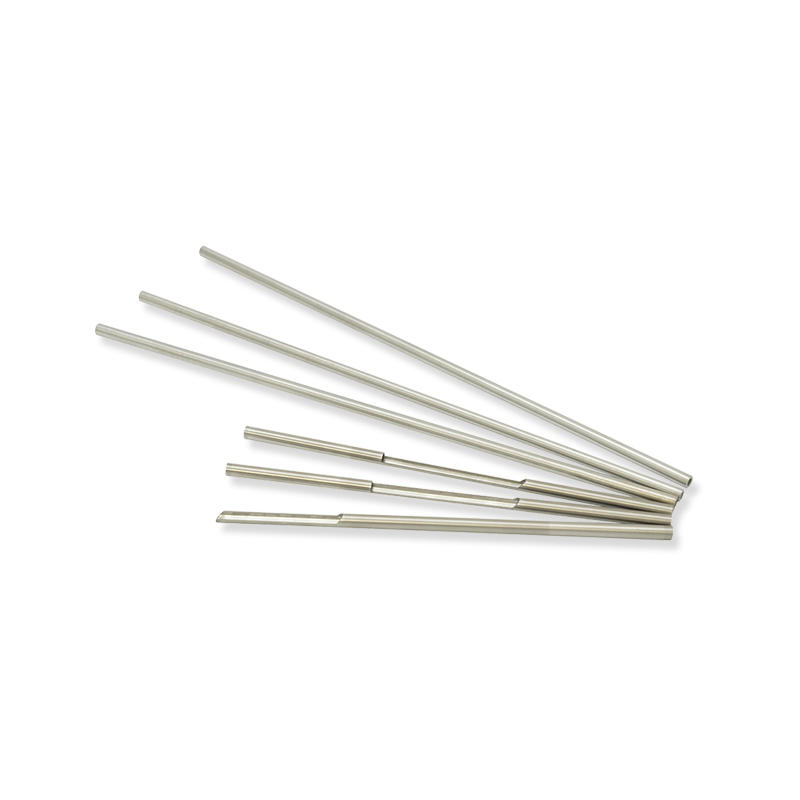 لوله های بدون درز از فولاد ضد زنگ آستنیتی TP304/TP304L/TP304H مهندسانی که گریدهای کم کربن، تثبیت شده و کربن بالا را مقایسه می کنند، این سری را به ویژه برای جوش پذیری و استحکام در دمای بالا، با مشخصاتی که چقرمگی برودتی و کاربردهای صنعتی را پوشش می دهد، مرتبط می دانند. مشاهده محصول →
آسیاب همچنین باید تأیید کند که گرمای واقعی تعادل نیکل درستی دارد. برخی از خریداران حداقل مقدار نیکل را تعیین میکنند زیرا مقدار نیکل کمتر میتواند باعث افزایش میزان فریت یا مارتنزیت پس از کار سرد شود که بر پاسخ مغناطیسی و چقرمگی در دمای پایین تأثیر میگذارد.
خواص مکانیکی و معنای آنها در ساخت
خواص مکانیکی معمولاً از لوله نهایی آنیل شده با محلول گرفته می شود. آزمایش کشش در دمای اتاق استحکام اثباتی، استحکام کششی و ازدیاد طول می دهد، اما رفتار شکل دهی و سرویس دهی به بیش از یک مقدار جدول بستگی دارد. به عنوان مثال، یک لوله TP316Ti ممکن است استحکام کششی یکسانی را با لوله TP304L نشان دهد، اما در طول خمش به دلیل مقاومت بالاتر و نرخ کار سخت شدن متفاوت، رفتار متفاوتی داشته باشد.
| درجه | 0.2٪ مگاپاسکال استرس ثابت | مقاومت کششی MPa | ازدیاد طول % |
|---|---|---|---|
| TP304L | 170 | 485 | 40 |
| TP304H | 205 | 515 | 40 |
| TP310S | 205 | 520 | 40 |
| TP316L | 170 | 485 | 40 |
| TP316Ti | 205 | 515 | 40 |
| TP321 | 205 | 515 | 40 |
| TP321H | 205 | 515 | 40 |
| TP347H | 205 | 515 | 40 |
| 904 لیتر | 220 | 490 | 35 |
| S31254 | 300 | 650 | 35 |
نمرات کم کربن برای خطوط جوش داده شده
TP304L و TP316L در جایی که لوله جوش داده می شود و سپس بدون عملیات حرارتی پس از جوش استفاده می شود ترجیح داده می شود. کربن کمتر، رسوب کاربیدهای غنی از کروم را در منطقه متاثر از گرما کاهش می دهد.
نمرات تثبیت شده برای چرخه حرارتی
TP321H و TP347H زمانی استفاده می شوند که لوله برای مدت طولانی در محدوده بارش کاربید باقی بماند، به ویژه در کوره های خدمات بخار و پالایشگاه.
لوله با سوراخ کوچک سرد کار شده
ابزار دقیق و خطوط هیدرولیک اغلب از لوله آستنیتی سرد کشیده با قدرت اثبات کنترل شده ساخته می شوند. کار سرد باید در مقابل ازدیاد طول و درجه فشار متعادل باشد.
در یک کارخانه تولیدی، بررسی عملی به مقادیر کششی محدود نمی شود. آزمایشهای مسطح، شعلهور شدن و خمش معکوس نشان میدهند که آیا سطح لوله فاقد ترک و لپ است. این آزمایشها برای لولههای با دیواره نازک و با قطر کوچک اهمیت بیشتری پیدا میکنند، جایی که علائم جزئی ابزار میتواند به خرابی سرویس تبدیل شود.
مقاومت در برابر خوردگی و حمله موضعی
یک لوله فولادی ضد زنگ آستنیتی صرفاً به دلیل ضد زنگ بودن در برابر خوردگی مقاومت نمی کند. سطح مقاومت بستگی به محتوای آلیاژ، شرایط سطح، ترکیب محیط، دما، و اینکه آیا لوله در معرض شرایط راکد یا جاری است یا خیر، دارد. مقاومت حفرهای اغلب با استفاده از PREN یا عدد معادل مقاومت حفرهای که به صورت کروم به اضافه 3.3 برابر مولیبدن به اضافه 16 برابر نیتروژن محاسبه میشود، تخمین زده میشود.
مولیبدن کاربردی ترین عنصر آلیاژی برای سرویس کلرید است. TP316L به دلیل 2.0 تا 3.0 درصد مولیبدن، مقاومت حفرهای بهتری نسبت به TP304L دارد. TP317L و 904 لیتر حاشیه بالاتری را ارائه می دهند. S31254 با مولیبدن و نیتروژن بیشتر پیش می رود و آن را به گزینه ای برای جریان های فرآیند آب دریا و کلرید تهاجمی تبدیل می کند.
 لوله های بدون درز آلیاژی TP316/TP316L/TP316H/TP316Ti این سری دارای مولیبدن مقاومت در برابر خوردگی حفره ای و شکافی را در محیط های کلرید ارائه می دهد و در شرایطی که شرایط خدمات به قابلیت اطمینان بالاتری نسبت به TP304 نیاز دارد، آن را به یک انتخاب عملی تبدیل می کند. مشاهده محصول →
| نگرانی از خوردگی | علت معمولی | درجه direction |
|---|---|---|
| سوراخ کردن | یون های کلرید در حال شکستن فیلم غیرفعال هستند | TP316L، TP317L، 904L، S31254 |
| خوردگی شکاف | مایع راکد در زیر واشرها، رسوبات یا رسوبات | TP317 لیتر, 904L, S31254 |
| خوردگی بین دانه ای | کروم carbide precipitation during welding or heating | TP304L، TP316L، TP321، TP347 |
| حمله اسید اکسید کننده | اسید نیتریک، خدمات شیمیایی اکسید کننده داغ | TP304L، گریدهای کروم بالا، 904L |
| ترک خوردگی تنشی | تنش کششی به اضافه کلرید و دمای بالا | آلیاژهای نیکل بالاتر؛ بررسی طراحی مورد نیاز است |
برای سیستم های جوش داده شده، شرایط آنیل به اندازه درجه اهمیت دارد. لوله ای که در حین شکل گیری بیش از حد گرم شده یا به خوبی آنیل شده است، می تواند مرزهای دانه حساس را نشان دهد، حتی اگر شیمی درست باشد. آسیاب باید شرایط عملیات حرارتی نهایی را تأیید کند و در صورت نیاز به مشخصات، آزمایش خوردگی بین دانهای را انجام دهد.
عملکرد لوله فولادی ضد زنگ آستنیتی در دمای بالا
انتخاب دمای بالا برای لوله فولادی ضد زنگ آستنیتی به مقاومت در برابر اکسیداسیون، قدرت خزش و پایداری ساختار متالورژیکی بستگی دارد. در دماهای بالاتر از تقریباً 425 درجه سانتیگراد، کربن می تواند با کروم ترکیب شود و مقاومت در برابر خوردگی را در مرزهای دانه کاهش دهد. به همین دلیل است که گریدهای کم کربن و تثبیت شده اغلب برای خدمات مداوم در آن محدوده انتخاب می شوند.
نمودار بالا نشان دهنده است و برای پیش انتخاب مواد در نظر گرفته شده است، نه برای محاسبات طراحی. تنش مجاز واقعی به استاندارد، ضخامت دیوار، دما و عمر مفید بستگی دارد.
| درجه | راهنمای دما | یادداشت انتخاب |
|---|---|---|
| TP304H | محدوده خزش در دمای بالا | کربن بالاتر استحکام خزش را در مقایسه با TP304L بهبود می بخشد. |
| TP310S | شرایط اکسید شدن تا حدود 1000 تا 1050 درجه سانتیگراد | کروم و نیکل بالا مقاومت در برابر اکسیداسیون قوی ایجاد می کند. |
| TP321H | خدمات دوچرخه سواری حرارتی تا حدود 850 درجه سانتیگراد | تیتانیوم prevents chromium carbide formation in the heat-affected zone. |
| TP347H | لوله کوره جوشی در سرویس خزش | نیوبیم stabilizes carbon and helps weldability. |
 لوله بدون درز از فولاد ضد زنگ آستنیتی TP310S برای سیم پیچ های کوره و خطوط اصلاح کننده، این درجه مقاومت در برابر خوردگی و چقرمگی را در دماهای بالا متعادل می کند. نسخه کم کربن به کاهش خطر خوردگی بین دانه ای در حین جوشکاری کمک می کند. مشاهده محصول →
برای سیمپیچهای کوره، لولههای سوپرهیتر و خطوط خروجی اصلاحکننده، در ترتیب باید دمای فلز مورد انتظار، فشار بخار و هر گونه اجزای اکسیدکننده یا سولفیدکننده در گاز فرآیند ذکر شود. این اطلاعات به آسیاب اجازه می دهد تا شرایط عملیات حرارتی صحیح را توصیه کند و قضاوت کند که آیا درجه استاندارد کافی است یا خیر.
چگونه مراحل ساخت بر کیفیت لوله تاثیر می گذارد
دو لوله با درجه و ابعاد یکسان می توانند رفتار متفاوتی داشته باشند اگر یکی به درستی آنیل شده باشد و دیگری نه. مسیر تولید یک لوله استنلس استیل آستنیتی بدون درز معمولاً با بازرسی بیلت، سوراخ کردن گرم، نورد سرد یا کشش سرد، بازپخت محلول، ترشی، صاف کردن، برش و آزمایش نهایی غیر مخرب شروع می شود. هر مرحله بر یک پارامتر کیفیت خاص تأثیر می گذارد.
| مرحله | آنچه را کنترل می کند |
|---|---|
| بازرسی بیلت | سلامت داخلی، جداسازی و کیفیت سطح قبل از سوراخ کردن. |
| اکستروژن داغ یا سوراخ کردن | قوام اولیه دیواره و عاری بودن از سطوح پارگی. |
| نورد سرد و طراحی سرد | دقت قطر بیرونی، یکنواختی ضخامت دیوار و پرداخت سطح. |
| بازپخت محلول | کاربیدهای رسوب شده را حل می کند و ساختار آستنیتی را بازیابی می کند. |
| ترشی یا بازپخت روشن | رسوبات اکسید را از بین می برد و سطحی تمیز و مقاوم در برابر خوردگی ایجاد می کند. |
| صاف کردن | کمان را کنترل می کند و اطمینان حاصل می کند که لوله از مرحله تولید بعدی عبور می کند. |
| جریان گردابی و آزمایش هیدرواستاتیک | عیوب سطحی، بی نظمی دیوارها و مسیرهای نشتی را تشخیص می دهد. |
برای لوله های آستنیتی با قطر کوچک و دیواره نازک، فرآیند کشش سرد تأثیر مستقیمی بر تحمل ها دارد. آسیابی که تعداد پاسها، نسبت کاهش و دمای بازپخت را کنترل میکند، میتواند لولههایی با سوراخ صاف و ضخامت دیواره ثابت تولید کند. برای جزئیات بیشتر در مورد مسیر تولید، نگاه کنید به فرآیندهای رایج تولید فولاد زنگ نزن آستنیتی .
وضعیت سطح نیز بخشی از کیفیت است. لوله بازپخت شده با محلول و ترشی سطحی مات دارد، در حالی که یک لوله بازپخت روشن در یک فضای محافظ تولید می شود و دارای یک روکش تمیز و بدون اکسید است. الکترو پولیش می تواند یک لایه نازک از مواد را حذف کند و زبری سطح را کاهش دهد. این گزینهها برای خطوط بهداشتی، سیستمهای گاز با خلوص بالا، و کاربردهایی که در آنها باید از رسوبات اجتناب شود، اهمیت دارند.
ابعاد، تلورانسها و محدودیتهای تولید موجود
یک لوله فولادی ضد زنگ آستنیتی باید با قطر بیرونی، ضخامت دیواره، طول و سیستم تحمل به وضوح مشخص شده سفارش داده شود. برخی از خریداران حداقل ضخامت دیوار را مشخص می کنند. دیگران ضخامت متوسط دیوار را مشخص می کنند. این تفاوت بر وزن واقعی، قطر داخلی و محاسبه فشار تأثیر می گذارد، بنابراین باید قبل از تولید بیان شود.
| پارامتر | محدوده موجود |
|---|---|
| قطر بیرونی | 3.18 میلی متر تا 406.4 میلی متر |
| ضخامت دیوار | 0.3 میلی متر تا 20 میلی متر |
| طول | تا 25000 میلی متر |
| شرط تحویل | محلول بازپخت و ترشی، بازپخت روشن، پولیش الکتریکی |
| پرداخت سطح | بسته به کاربرد، روکش صنعتی مات، روشن یا صیقلی دارد |
| بعد | تحمل تجاری معمولی |
|---|---|
| قطر بیرونی up to 25.4 mm | مثبت یا منفی 0.10 میلی متر |
| قطر بیرونی 25.4 mm to 38.1 mm | مثبت یا منفی 0.15 میلی متر |
| قطر بیرونی 38.1 mm to 50.8 mm | مثبت یا منفی 0.20 میلی متر |
| ضخامت دیوار | به طور معمول به اضافه 20 درصد، منهای 10 درصد مگر اینکه حداقل دیوار مشخص شده باشد |
| طول tolerance | معمولاً به اضافه 6 میلی متر بدون تحمل منهای برای سفارشات با طول ثابت |
این مقادیر دستورالعمل های کلی هستند. تلورانس واقعی باید بر اساس استاندارد حاکم بررسی شود، زیرا ASTM A312، ASTM A269، EN 10216-5 و JIS G3459 می توانند الزامات مختلفی داشته باشند. زمانی که لوله برای ابزار دقیق، سیستم های هیدرولیک یا قطعات بسیار ماشینکاری شده در نظر گرفته شده باشد، تحمل پذیرش آسیاب می تواند سخت تر باشد.
نحوه انتخاب درجه لوله فولادی ضد زنگ آستنیتی
انتخاب با محیط فرآیند شروع می شود، نه با نام درجه. ابتدا دما، محیط شیمیایی، فشار و مسیر ساخت باید تعریف شود. هنگامی که این ورودی ها مشخص شدند، تعداد نمرات مناسب بسیار کمتر می شود.
- محیط های شیمیایی و غلظت آن، از جمله هر گونه شرایط ناراحت کننده احتمالی را فهرست کنید.
- محدوده دمای طراحی و اینکه آیا لوله با بارگذاری حرارتی چرخه ای مواجه خواهد شد را تعریف کنید.
- فشار داخلی و خارجی را تعریف کنید و تأیید کنید که آیا لوله باید با کد تجهیزات فشار مطابقت داشته باشد.
- مسیر ساخت به خصوص جوشکاری و عملیات حرارتی احتمالی پس از شکل دهی را تایید کنید.
- قبل از راه اندازی الزامات سطح و مراحل تمیز کردن را بررسی کنید.
- مقاومت در برابر خوردگی، استحکام، در دسترس بودن و هزینه نمرات فهرست نهایی را مقایسه کنید.
| وضعیت خدمات | درجهs to evaluate | دلیل |
|---|---|---|
| آب خنک کننده کلرید | TP316L, TP317L, 904L | مولیبدن increases resistance to pitting and crevice attack. |
| ذخیره سازی و حمل و نقل در دمای پایین | TP304L، TP316L | ساختار آستنیتی چقرمگی ضربه خوبی را در دماهای برودتی حفظ می کند. |
| سرویس کوره و لوله تابشی | TP310S | محتوای بالای کروم و نیکل باعث مقاومت در برابر اکسیداسیون می شود. |
| خطوط بخار و سوپرهیتر بخار | TP304H، TP321H، TP347H | قدرت خزش و تثبیت کاربید مهم هستند. |
| تجهیزات آب دریا و دریایی | 904 لیتر, S31254 | مقادیر بالاتر PREN باعث بهبود مقاومت در محیط های شور می شود. |
| خطوط فرآیند مواد غذایی و بهداشتی | TP304L، TP316L | تمیز کنندگی خوب، سطح صاف و مقاومت در برابر خوردگی در برابر اسیدهای ملایم. |
یک اشتباه رایج انتخاب نمره فقط به این دلیل است که عدد بالاتری دارد. TP310S دارای مقاومت عالی در برابر اکسیداسیون است اما مقاومت در برابر دمای اتاق کمتر از S31254 است. TP321H پایداری خوبی در دمای بالا دارد اما در برابر کلریدها و همچنین TP316L مقاومت نمی کند. ارزیابی باید بر اساس پاکت عملیاتی واقعی انجام شود.
کاربردها و استفاده در صنعت
لوله فولادی ضد زنگ آستنیتی در طیف گسترده ای از تجهیزات صنعتی ظاهر می شود زیرا می توان آن را در پیکربندی های کوچک، دیواره نازک، دیواره ضخیم و بسیار طولانی تولید کرد. کارت های زیر کاربردهای نمایندگی را نشان می دهد لوله های بدون درز آستنیتی توسط کارخانه ها با کنترل کامل تولید عرضه می شود.
پردازش شیمیایی
سیم پیچ های راکتور، مبدل های حرارتی و خطوط انتقال، اسیدها، حلال ها و کلریدها را حمل می کنند. گریدهای حاوی مولیبدن زمانی انتخاب می شوند که مقاومت حفره ای مورد نیاز باشد.
بویلر و سوپرهیتر
TP304H، TP321H و TP347H در سیستم های بخار که دمای فلز از دمای معمولی سمت آب بیشتر است استفاده می شود.
خطوط غذا و نوشیدنی
TP304L و TP316L یک سطح تمیز، جوش پذیری خوب و مقاومت در برابر اسیدهای آلی و عوامل تمیز کننده را فراهم می کنند.
سیستم های اگزوز خودرو
لوله های آستنیتی با قطر کوچک و دیواره نازک در برابر تراکم، لرزش و دمای متوسط اگزوز مقاومت می کنند.
ابزار دقیق و لوله های هیدرولیک
لولههای دقیق کشش سرد در ابزارهای فشار، خطوط نمونهبرداری و سیستمهای کنترل هیدرولیک در جایی که تلورانسهای تنگ اهمیت دارند، استفاده میشوند.
تجهیزات LNG، CNG و تبادل حرارت
لوله های بسیار بلند تعداد جوش ها را در سیستم های کویل و مبدل های حرارتی کاهش می دهند و قابلیت اطمینان و سرعت نصب را بهبود می بخشند.
در هر کاربرد، لوله بخشی از یک سیستم قابلیت اطمینان بزرگتر است. تغییر در دمای محیط یا غلظت کلرید می تواند خط استاندارد TP304L را به یک مشکل تعمیر و نگهداری تبدیل کند. آسیاب هایی که محصول خود را تولید و آزمایش می کنند، زمانی که مشتری نیاز به تنظیم درجه یا اندازه خاص داشته باشد، می توانند سریعتر پاسخ دهند.
یادداشتهای بازرسی و تدارکات در سطح سازنده
تامین کنندگان واجد شرایط باید یک سیستم کیفیت مستند و تجهیزات تولید داشته باشند که از قابلیت ردیابی از مواد خام تا لوله نهایی پشتیبانی کند. قبل از پذیرش مقدار زیادی، خریدار باید گواهی شیمیایی، شماره حرارت، نتایج آزمایش مکانیکی و سابقه بازپخت را تأیید کند.
| روش تست | هدف |
|---|---|
| تجزیه و تحلیل شیمیایی | ترکیب آلیاژ را در برابر مشخصات درجه تایید می کند. |
| تست کشش | استحکام اثبات، استحکام کششی و ازدیاد طول را تأیید می کند. |
| تست سختی | نشان می دهد که آیا عملیات حرارتی نهایی سازگار بوده است یا خیر. |
| تست هیدرواستاتیک | سفتی نشتی تحت فشار داخلی را تایید می کند. |
| تست جریان گردابی | ناپیوستگی های سطحی و نزدیک به سطح را بدون آسیب رساندن به لوله تشخیص می دهد. |
| تست PMI | از فلورسانس اشعه ایکس برای تأیید درجه قبل از نصب استفاده می کند. |
| خوردگی بین دانه ای test | بررسی می کند که آیا لوله حساس به حساسیت است، معمولاً برای گریدهای کم کربن یا تثبیت شده. |
برای پروژه های بین المللی، خریدار اغلب به گواهی بازرسی 3.1 مطابق با EN 10204 نیاز دارد. برخی از برنامه های کاربردی تجهیزات فشار نیز نیاز به گواهی PED یا TS دارند. تامین کننده باید بتواند بیان کند که کدام گواهینامه ها را می توان صادر کرد و آیا امکان بازرسی شخص ثالث وجود دارد یا خیر.
بسته بندی و علامت گذاری جزئیات ثانویه نیستند. یک لوله فولادی ضد زنگ آستنیتی با سطح آسیب دیده می تواند مقاومت خوردگی خود را در آن ناحیه از دست بدهد. دستورالعملهای سفارش باید حفاظت انتهایی، بستهبندی، جداسازی بین درجهها و الزامات علامتگذاری برای شمارههای حرارتی را ذکر کنند. این امر زمان مرتب سازی را کاهش می دهد و از اختلاط در محل کار جلوگیری می کند.
سوالات متداول
آیا لوله فولادی ضد زنگ آستنیتی مغناطیسی است؟
در شرایط کاملا آنیل شده، گریدهای آستنیتی مانند TP304، TP304L، TP316L و TP321 دارای نفوذپذیری مغناطیسی بسیار پایینی هستند. کار سرد می تواند باعث تبدیل جزئی به مارتنزیت شود که پاسخ مغناطیسی را افزایش می دهد. بنابراین، شکلگیری، انبساط یا خمش میتواند بخشی از لوله را کمی مغناطیسی کند، حتی اگر درجه آستنیتی باقی بماند.
تفاوت بین لوله آستنیتی TP304 و TP316L چیست؟
TP316L دارای حدود 2.0 تا 3.0 درصد مولیبدن است که مقاومت در برابر خوردگی حفره ای و شکافی در محیط های کلرید را بهبود می بخشد. TP304 ارزانتر است و مقاومت عمومی خوبی در برابر خوردگی دارد، اما جایگزین مستقیمی در خدمات دریایی، شیمیایی یا سایر خدمات حاوی کلرید نیست.
آنیل محلول با لوله فولادی زنگ نزن آستنیتی چه می کند؟
بازپخت محلول، لوله را تا دمای بالا، معمولاً بالای 1000 درجه سانتیگراد بسته به درجه حرارت می دهد و سپس آن را به سرعت خنک می کند. این کاربیدهای کروم را که ممکن است در طول پردازش تشکیل شده باشند حل می کند و ساختار آستنیتی یکنواخت با مقاومت خوردگی و شکل پذیری خوب را بازیابی می کند.
کدام درجه لوله آستنیتی برای سرویس در دمای بالا بهتر است؟
بهترین نمره واحد وجود ندارد. TP310S برای مقاومت در برابر اکسیداسیون تا حدود 1000 تا 1050 درجه سانتیگراد انتخاب شده است. TP304H، TP321H و TP347H برای استحکام خزش در بخار و خدمات کوره انتخاب شده اند. انتخاب دقیق به دمای فلز، فشار، جو و عمر مورد انتظار بستگی دارد.
چگونه می توانم کیفیت لوله فولادی ضد زنگ آستنیتی را هنگام تحویل بررسی کنم؟
گواهی مواد، شماره حرارت و علامت گذاری را بررسی کنید. یک بازرسی بصری از سطح برای خراش، گودال، آسیب دست زدن به و علائم تعمیر انجام دهید. قطر خارجی، ضخامت دیواره و طول را تأیید کنید. اگر درجه بحرانی است، از تست PMI برای بررسی سریع شیمی قبل از نصب استفاده کنید.
یک بررسی نهایی قبل از ارسال درخواست خود
مشخصات کامل لوله باعث کاهش تاخیر و جلوگیری از سردرگمی در طول تولید می شود. هنگامی که برای یک لوله فولادی ضد زنگ آستنیتی درخواست می کنید، استاندارد هدف، درجه، قطر خارجی، ضخامت دیواره یا برنامه، طول، پایان، مقدار و استفاده نهایی را در نظر بگیرید. بیان کنید که آیا دیوار حداقل دیوار است یا دیوار متوسط. در صورت وجود، دمای طراحی، فشار و رسانه پردازش را اضافه کنید.
با تعریف واضح این پارامترها، به آسیاب کمک می کنید تا عملیات حرارتی، آماده سازی سطح و سطح بازرسی صحیح را انتخاب کند. نام درجه تنها بخشی از مشخصات است. کیفیت واقعی در سازگاری شیمی، کنترل ابعاد، وضعیت سطح و قابلیت ردیابی از اولین ذوب تا لوله تحویل نهایی نهفته است.